Cada aerosol se prueba a 50 °C antes de salir de fábrica
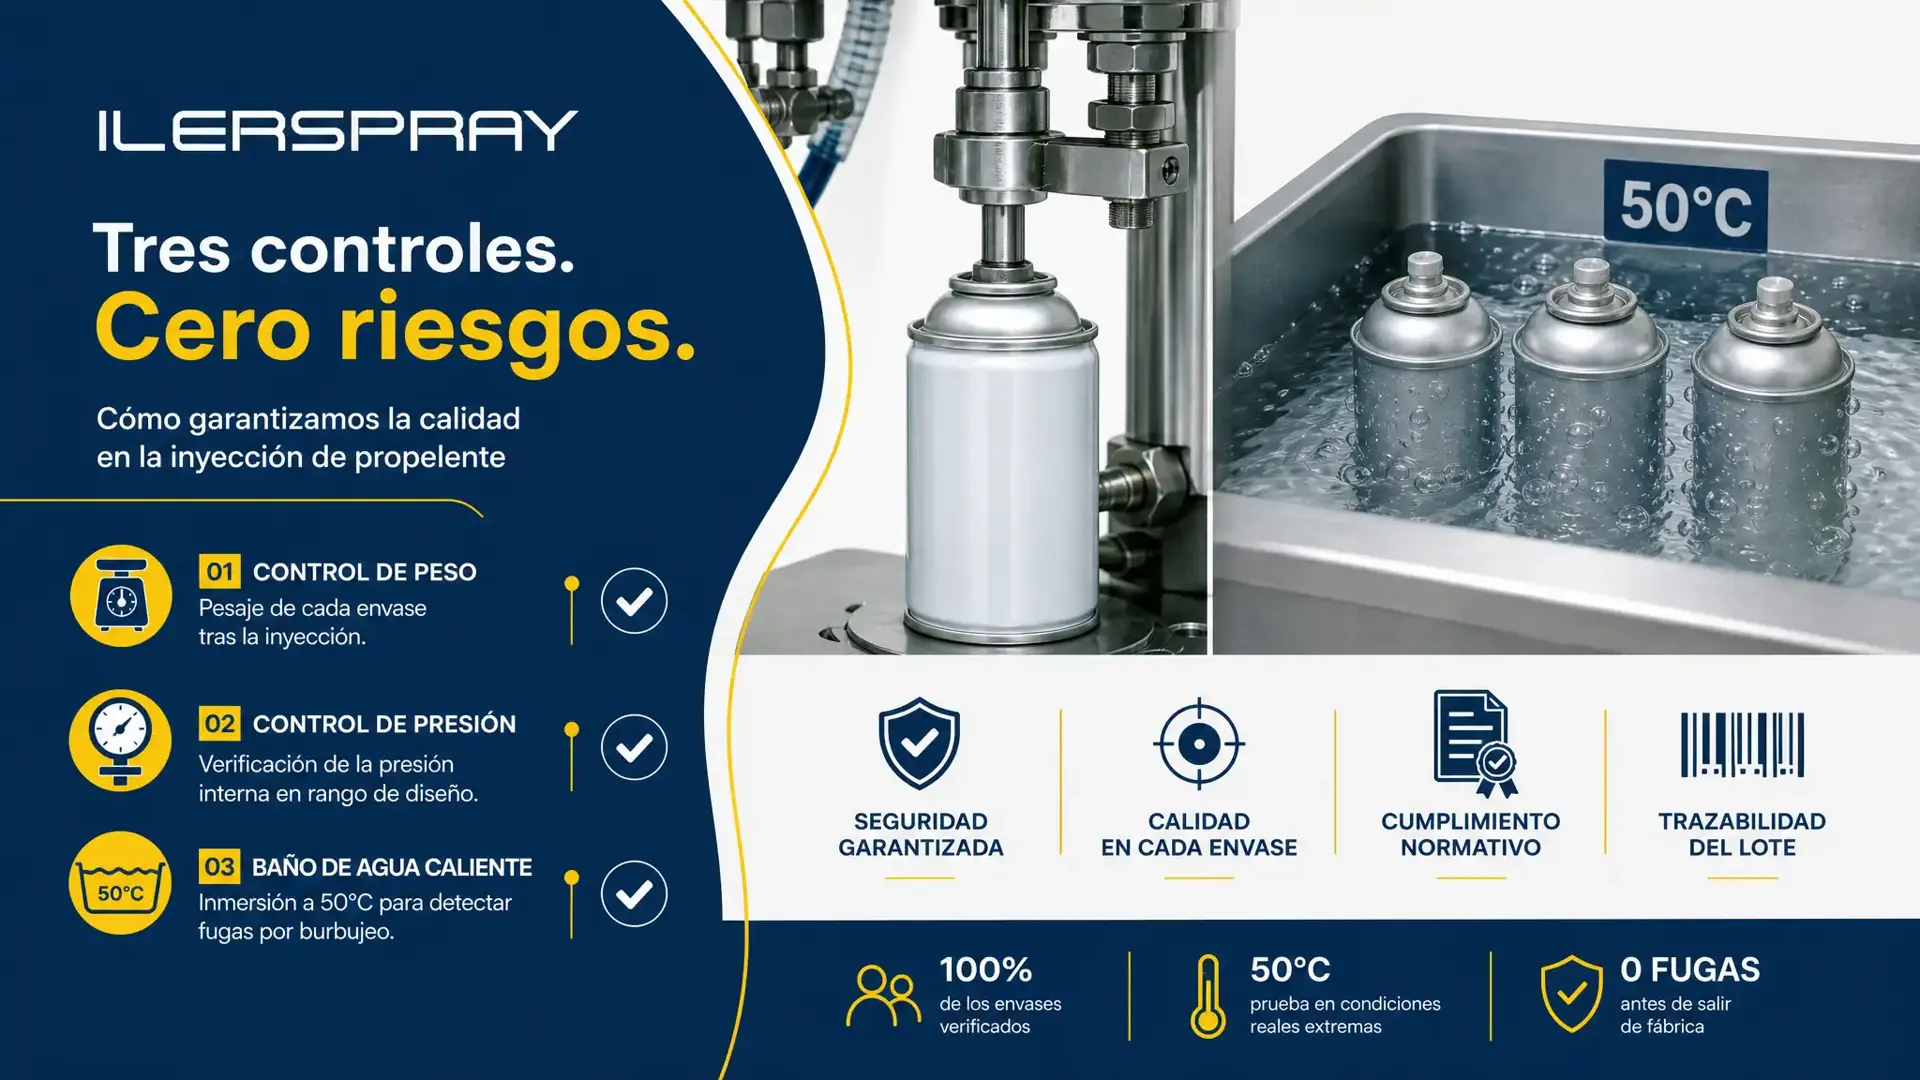
Un aerosol lleno pasa tres controles antes de salir de fábrica: el pesaje de cada envase para confirmar la dosis de producto y de propelente, la comprobación de la válvula engarzada y una prueba final obligatoria por ley. En esa prueba cada unidad se calienta hasta la presión que tendría a 50 °C, normalmente en un baño de agua caliente, y se descarta cualquier envase que se deforme o pierda.
¿Qué controles pasa un aerosol en fábrica?
El llenado de un aerosol tiene tres momentos críticos: la dosificación del concentrado, el engarzado de la válvula sobre la boca del envase y la carga del propelente a través de esa válvula ya cerrada. Cada control de calidad vigila uno de esos momentos, y ninguno sustituye a los otros dos.
| Control | Qué detecta | Cuándo se hace |
|---|---|---|
| Pesaje | Dosis de producto o de gas fuera de rango | Tras el llenado, en línea |
| Engarzado y válvula | Válvula mal asentada o mal cerrada | Tras el engarzado |
| Prueba final de presión | Fugas, deformaciones y riesgo de rotura | Sobre cada envase lleno |
| Prueba de pulverización | Difusor obstruido o salida irregular | Al montar el difusor |
El pesaje es el control de dosificación: un envase con menos gas pulveriza mal y puede quedarse sin presión antes de vaciarse, y uno con más gas trabaja a una presión que no le corresponde. La prueba final es el único control que somete el envase cerrado a una condición más dura que la que encontrará en un almacén o un camión en verano.
¿Qué es la prueba del baño de agua?
Es el ensayo final que la normativa europea de generadores de aerosol exige sobre cada envase lleno, no sobre una muestra. El Real Decreto 1381/2009, que traslada a España la Directiva 75/324/CEE, lo describe así: cada generador de aerosol acondicionado se sumerge en un baño de agua caliente, con una temperatura y una duración que lleven la presión interna a la que tendría el contenido a una temperatura uniforme de 50 °C.
El criterio de aceptación es simple y no admite matices. Todo envase que muestre una deformación permanente visible o una fuga se rechaza y no sale de la línea. La prueba comprueba a la vez la hermeticidad del cierre y la resistencia del envase a la rotura.
💡 Consejo técnico: un envase que supera el pesaje pero burbujea en el baño casi siempre señala un engarzado defectuoso, no un problema de dosis. Aísla el lote y revisa el ajuste de la engarzadora antes de seguir llenando.
¿Cómo se comprueba la estanqueidad sin baño de agua?
Con un método alternativo autorizado. Algunos productos no soportan el calor del baño, y la Directiva 2008/47/CE abrió la puerta a otros ensayos finales que ofrecen la misma garantía:
El progreso tecnológico ha permitido disponer de métodos de ensayo alternativos para la evaluación final de los generadores de aerosoles en cuanto a su resistencia a la rotura y su hermeticidad, métodos que garantizan un mismo nivel de seguridad.
La norma admite dos familias de métodos alternativos: otros sistemas de calentamiento que alcancen la misma presión y temperatura y detecten fugas y deformaciones con la misma precisión, y métodos de ensayo final en frío. Los dos requieren la autorización previa de una autoridad competente, y quien comercializa el aerosol debe conservar esa autorización y el expediente técnico del método. Los aerosoles cuyo contenido cambia de presión después del llenado deben ensayarse en frío.
Los límites de presión y de llenado que fija la norma
El control del llenado no solo busca fugas: también confirma que la dosis respeta los límites que la ley pone a un envase metálico. Un aerosol bien dosificado deja espacio para que el gas se expanda con el calor, y por eso la fase líquida tiene un tope.
- Fase líquida a 50 °C
- máximo 90 % de la capacidad neta
- Gas licuado inflamable
- hasta 12 bar a 50 °C
- Gas licuado no inflamable
- hasta 13,2 bar a 50 °C
- Gas comprimido no inflamable
- hasta 15 bar a 50 °C
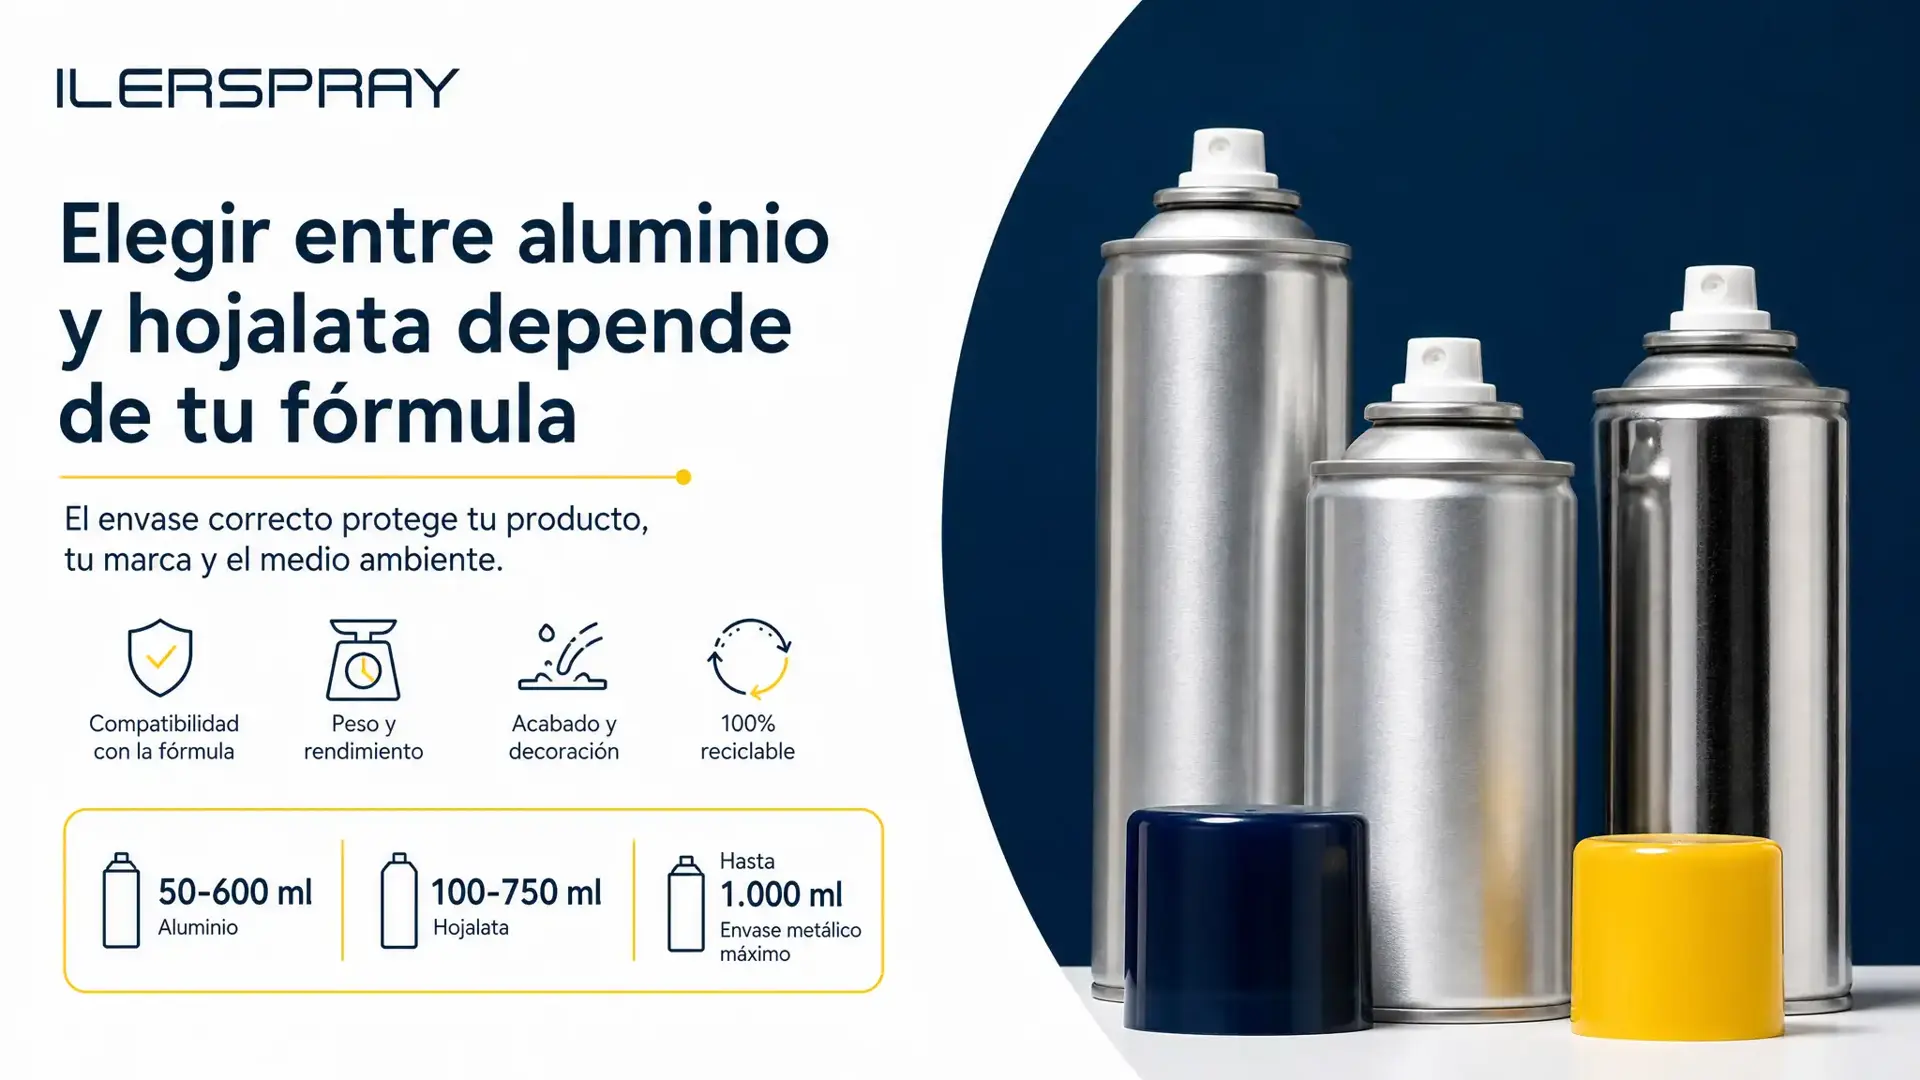
- Capacidad de un envase metálico
- de 50 a 1.000 ml
Estos valores son los del Real Decreto 1381/2009 para recipientes de metal. Una fórmula que con su propelente supera la presión permitida a 50 °C no se arregla en la línea: hay que volver al laboratorio y ajustar la mezcla o el envase.
Qué pedir a tu fabricante sobre el control de calidad
Pregunta qué prueba final aplica a tu producto, si es el baño de agua o un método alternativo autorizado, y cómo registra cada lote. Un fabricante serio documenta la trazabilidad de cada tanda: qué lote de envase, de válvula y de propelente se usó, para aislar una incidencia sin retirar toda la producción.
En Ilerspray producimos con control de calidad lote a lote, bajo un sistema certificado ISO 9001:2015, y verificamos cada envase con baño de agua caliente y control de presión. Si estás valorando a quién encargar tu aerosol, en nuestra página de fabricación de aerosoles a medida explicamos cómo trabajamos del brief al palé.